


-
 26 Oct 2026 Bővebben +
Egy nehéz teherautó teli pótkocsival húz fel egy emelkedőre. A vezető kinyitja a gázkart, a motor fordulatszáma 1800 ford./percnél áll be, és minden henger percenként 900-at ...
-
19 Oct 2026 Bővebben +
Az a henger, amely elvesztette a tömörítést, de még mindig tisztának tűnik a padon, általában ugyanazt a történetet meséli el: a szelepülék már jóval azelőtt abbahag...
-
12 Oct 2026 Bővebben +
Egy 12 literes kereskedelmi dízel érkezik a műhelybe 600 000 km megtétele után, a négyes hengeren égett kipufogószeleppel. A szelepfelület domború, az ülésbetét gyűrűs hornyo...
-
05 Oct 2026 Bővebben +
Egy féltonnás pickup 800 font csempével az ágyban erősen fékez nedves aszfalton. Az első gumik bemélyednek és tartanak. A hátsó abroncsok, amelyek pillanatokkal korábban kény...

Szelepülés alapjai: anyagok, megmunkálás és fékrendszer alkalmazások
2026-10-19
Az a henger, amely elvesztette a tömörítést, de még mindig tisztának tűnik a padon, általában ugyanazt a történetet meséli el: a szelepülék már jóval azelőtt abbahagyta a tömítést, hogy a szelep felületén látható sérülés látszott volna. Ez a keskeny gyűrű égési nyomást tartalmaz, leadja a szelep hőjének nagy részét, és koncentrikusan tartja a szelepet a vezetőjével.
A rövid változat: a szelepülék egy feláldozott tömítőfelület, és csak négy számjegyből áll: keménység üzemi hőmérsékleten, ülékszög, érintkezési szélesség és kifutás a vezető felé. Minden más, a vágóprofiltól a sajtolásos módszerig, megvédi ezt a négy számot. Ugyanez a logika vonatkozik a pneumatikus fékszelepek sokkal kisebb üléseire is, ahol néhány mikrométeres szivárgás nyomásesésnek minősül a próbapadon.
Mit csinál egy szelepülés valójában
Egy ülés három feladatot hordoz egyszerre, és egymáshoz húzódnak. A tömítés keskeny, pontos érintkezési sávot kíván; a hűtés széleset akar; Az igazítás azt akarja, hogy a sáv koncentrikus legyen a vezetőfurattal.
- Tömítés. Az érintkező sáv az egyetlen akadály az égési nyomás és a nyílás között; szélessége, helyzete és felülete határozza meg, hogy mennyi ideig tart.
- Hőátadás. A szelep a ciklus nagy részében zárva van, így hője az ülésen keresztül a fejöntvénybe távozik. Egy túl keskeny zenekar megfojtja ezt az utat.
- Igazítás. Az ülés a vezetőhöz képest le van vágva. Ha a kettő nem koncentrikus, akkor a szelepet minden záráskor oldalra tolják.
- Megújulóképesség. Az ülések újravágásra vagy cserére készültek, így a fej megtakarítható, miközben az anyag a nyílás felett marad.
| Attribútum | Motor szelepülés | Pneumatikus fékszelepülés |
|---|---|---|
| Üzemi hőmérséklet | A kipufogóhelyzetek több száz fokban futnak az ülésen | Környezeti levegő hőmérséklet, rövid csúcsokkal |
| Mozgás | Bütyökkel hajtott, percenként több ezer ciklus | Vezető működtetett, szakaszos |
| Pecsételő partner | Edzett szelepfelület | Nyomófej, dugattyú vagy dugattyú, gyakran elasztomer tömítéssel |
| Közös anyagok | Ötvözött öntöttvas, szinterezett vas-réz, edzett betétek | Sárgaréz, alumínium, edzett acél, elasztomer betétek |
| Tipikus kudarc | Recesszió, repedés, leégett ülés | Bevágások, korróziós lyukak, edzett tömítések |
| Helyszíni ellenőrzés | Kékítő érintkezési minta, vákuum teszt | Szivárgáspróba névleges nyomáson, rögzített tartási idővel |
Ülésanyag: A hőmérsékleti keménység az igazi specifikáció
Az ülés soha nem működik szobahőmérsékleten, így a szobahőmérsékletű keménység inkább szűrő, mint válasz. Az élettartamot a forró keménység határozza meg – mennyi keménység marad fenn 600 °C felett –, valamint az oxidációval és a mikrohegesztéssel szembeni ellenállás, ahol a forró felületek terhelés alatt találkoznak.
- Szürke és ötvözött öntöttvas. Az eredeti anyag sok fejben; Megbízható ólmozott üzemanyaggal, ólommentesen hajlamos a recesszióra.
- Szinterezett vas-réz. Egyenletes sűrűség és keménység, jól illeszkedik a kipufogóülések tömeges gyártásához.
- Edzett ötvözött acélbetétek. Dízel-, LPG- és CNG-motorokban használják, ahol az ülések recessziója ismert kockázatot jelent.
- Kobalt-króm kemény felület. Extrém szolgáltatásra jelentkezett; nehezebb megmunkálni és ennek megfelelően árazni.
- Bronz és rézötvözetek. Kiváló hőátadás szívóállásokhoz és versenyzéshez, nem alkalmas forró kipufogó ülésekhez.
- Sárgaréz és edzett acél a fékszelepekben. A korrózióállóság és az ismétlődő ütődés miatt választották ki, nem pedig a kipufogógáz hőmérsékletére.
A vasalapú ülésekre vonatkozó közzétett keménységi adatok gyakran 30 és 50 HRC között vannak. Két, ugyanazt a figurát hordozó ülés még mindig eltérően viselkedhet, ha csak az egyik tartja meg a keménységét forrón, így a minőség és a mikroszerkezet ugyanolyan fontos, mint a tanúsítványon szereplő szám.
Szög, érintkezési szélesség és koncentricitás
Rögzített anyag esetén a geometria eldönti, hogy az ülés tömít-e, és mennyi ideig tart.
Ülésszög
A 45 fok az alapértelmezett a legtöbb szívó- és kipufogóhelyzetben, mivel önközpontosul és ellenáll a szénnek. Egyes szívóülések 30 fokot használnak, ahol az áramlás fontosabb, mint a tartósság. A többszögű munka – az ismert háromszögű 30/45/60 profil vagy ötszögű változatok teljesítményépítésben – a felső és a torokvágással formálja az áramlási útvonalat, míg a 45 fokos vágás magát a tömítőszalagot szabályozza.
Érintkező szélessége
A könnyű utasszállító motorok általában körülbelül 1,0-1,8 mm-es sávot futnak. A kereskedelemben kapható dízel kipufogó ülések szélesebbek, mert a hőátadás meghaladja a minimális rugóterhelést. Túl keskeny és az ülés gyorsan süllyed; túl széles, és a tömítés a nagyobb rugónyomástól és attól függ, hogy a szén nem hidalja át a szalagot.
Koncentrikusság és befejezés
A kész ülésnek a vezetőhöz való kifolyásának nagyjából 0,025 mm-nek vagy jobbnak kell lennie. A vezető kopása gyakran a nagyobb hiba, így a vezető első mérése időt takarít meg. Fejezze be a vágást vagy köszörülést egy egyenletes szalaggal a megfelelő pozícióban a szelepfelületen, a lehető legkevesebb anyageltávolítással – minden további lépés megemeli az ülést, és beemeli a szelepcsúcs szélét.
45° Alapértelmezett ülésszög a legtöbb szívó- és kipufogóálláshoz
1,0-1,8 mm Tipikus érintkezési sáv könnyű teljesítményű motorokon
0,025 mm Praktikus mennyezet az ülés vezetéséhez
3-szögű 30/45/60 profil az áramlás alakítására és a szalag meghúzására
A telepítési sorrend és az általa megelőzhető hibák
Az üléscsere apró döntések sorozata, mindegyikhez egy hibamód is kapcsolódik.
- Győződjön meg arról, hogy a javítás indokolt: ha a beépítési magasság nem érhető el anélkül, hogy a szár csúcsáról túl sok anyagot ne köszörülne le, a csere üt egy szelepet, és nincs hátra beállítás.
- Vágja le az ellenfuratot az ülésgyártó interferenciájára, öntöttvas fejeknél általában 0,05-0,13 mm-re. Túl laza leejti a betétet; túl szorosan megreped a fej.
- Hőmérséklet szabályozása erőltetés helyett: hűtse le a betétet vagy melegítse fel az öntvényt, és hagyja, hogy az ülés kézzel leessen.
- Nyomja meg teljes mélységig, és győződjön meg arról, hogy a betétváll a helyére került.
- Vágja vagy csiszolja a végső szöget, szélességet és pozíciót úgy, hogy a lehető legkevesebb anyagot távolítsa el.
- Ellenőrizze a kifutást, az érintkezési mintát a kékítő keverékkel, és végezzen vákuum- vagy nyomáspróbát, mielőtt a fej újra üzembe helyezné.
A következő kudarcok előre láthatóak. A recesszió eltűnő szempillaként és elveszett tömörítésként jelenik meg, és ez inkább melegkeménységi probléma, mint megmunkálási probléma. A repedések hőtúlterhelést követnek. A laza betét elégtelen interferenciára vagy erősen túlmelegedett fejre utal. A Runout egy szelepet magyaráz, amely tömít a padon, és üzem közben szivárog.
Mit kell feltenni a szelepülékre, vásárlási specifikáció
A vásárlók hajlamosak túlságosan megadni a dimenziókat, és alulértékelni a megtérülést generáló tulajdonságokat. Egy működőképes specifikáció hat sort fed le.
| Specifikáció | Miért számít | Átvételi ellenőrzés |
|---|---|---|
| Anyagminőség és melegkeménység | Beállítja a recessziós ellenállást a hőmérsékleten | Tanúsítvány plusz keménységi teszt tételenként |
| Szög és érintkezési szélesség tűrés | Meghatározza a tömítősávot és a hőutat | Kékítő érintkezési minta egy tételmintán |
| Kifutás a vezetőhöz vagy furathoz | Megakadályozza az oldalsó terhelést és a vezető kopását | Számlapjelző ellenőrzés a kész alkatrészeken |
| Beépített magasság és vállmélység | A szelepcsúcsot a beállítási tartományon belül tartja | Mélység-mikrométer és hegyszél mérés |
| Tömítő felületi felület | Szabályozza a kezdeti tömítést és a szén felhalmozódását | Összehasonlítás egy referenciamintával |
| Tétel és hő nyomon követhetőség | A terepi meghibásodást kötegenként követhetővé teszi | A csomagoláson és a rajzon feltüntetett tételszám |
A tételenkénti konzisztencia külön figyelmet érdemel. A saját öntőformáit és megmunkálását vezérlő beszállító képes megtartani a szöget és a kifutást anélkül, hogy külső bolttól függne; amikor ezeket a folyamatokat kiszervezzük, az első látható tünet általában sok, ami másképp záródik, mint az előző.
Szelepülések pneumatikus fékrendszerekben
A pneumatikus fékszelepben az ülés kisebb és hűvösebb, de a tűrések sem barátságosabbak. A relészelepek, a nyomásfokozó szelepek, a főszelepek és a leeresztő szelepek mind attól függnek, hogy az ülésfelület egy szeleppel, dugattyúval vagy dugattyúval szemben záródik. Az arc néhány mikrométeres bevágása folyamatosan ereszti a levegőt, és a jármű jóval a vezető előtt észreveszi.
A fékszelep-ülékeket általában egyetlen összeállításban vágják, így a tömítőfelület koncentrikus marad a furattal, és az átvételi teszt névleges nyomáson végzett szivárgáspróba rögzített tartási idővel, nem pedig vizuális ellenőrzés. Ugyanez az üléslogika érvényesül: a nedvesség- és korrózióállóság miatt választott anyag, szabályozott érintkezési szélesség és geometria, amely több ezer meghajtás után is stabil marad. Ha közelebbről meg szeretné tekinteni, hogyan helyezkednek el ezek az ülések a szélesebb egységben, tekintse meg ezt az áttekintést pneumatikus fékszelep kialakítás .
 Erősítő szelep A Booster Valve egy nagy teljesítményű alkatrész, amelyet a pneumatikus és hidraulikus rendszerek hatékonyságának és reakciókészségének fokozására terveztek. A nyomásszabályozás optimalizálásával... Termék megtekintése →
A nyomásfokozó szelepek hasznos példák, mert az ülésüknek nyomáskülönbséget kell tartania, nem pedig egyszerűen lezárni egy járatot, ami a laposságot és az élek állapotát mérhetővé teszi üzem közben.
Szelephenger szerelvények: ahol az ülések találkoznak a dugattyúkkal
A fékszelep ritkán hibásodik meg egyedül az ülésen. Szelephenger szerelvényben az ülés a mozgó dugattyúval, dugattyúval vagy membránnal szemben működik, így a tömítés a pár tulajdonsága. A leeresztő szelepek, az automatikus leeresztő szelepek, a visszacsapó szelepek, a biztonsági szelepek és az olajelzáró hengerek mindegyike tartalmaz egy ülékfelületet, amelynek laposnak és koncentrikusnak kell maradnia több ezer nyomáscikluson keresztül.
Ez a párosítás megváltoztatja, hogy mit kell ellenőrizni. Az ülésen ellenőrizze az érintkezőszalagot és az élek esetleges sérüléseit; az illeszkedő elemen ellenőrizze a kompressziós készletet, a duzzadást és a beágyazott szemcséket. A tökéletesen méretezett ülés még akkor is szivároghat, ha a szemben lévő oldal összeállt, ezért ezeket az egységeket szerelvényként szivárgásvizsgálatnak vetik alá. Az egységek felépítéséről és teszteléséről ebben a cikkben olvashat bővebben szelephenger szerelvények .
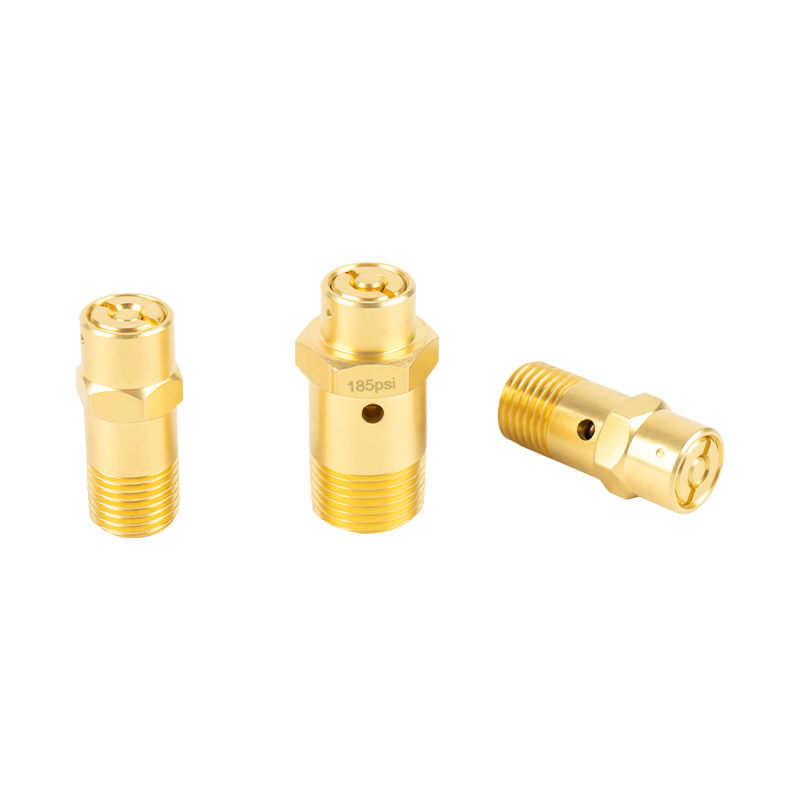 Biztonsági szelep szerelvény A biztonsági szelep-szerelvény kulcsfontosságú alkatrész, amelyet arra terveztek, hogy megvédje az autóipari rendszereket a túlnyomástól azáltal, hogy biztosítja a biztonságos és szabályozott nyomásleadást. Ez az összeállítás... Termék megtekintése →
Megmunkált alkatrészek és gumi alkatrészek az ülés körül
Az ülések sem működnek egyedül az anyagjegyzékben. Vezetőhüvelyek és rugós ülékek pozícionálják a mozgó alkatrészeket, a dugattyúk és a dugattyúk hordozzák a terhelést, a szárítódugattyúk a levegőkezelő egységek belsejében helyezkednek el, finom hézaggal, és a zárósapkák és alumínium alkatrészek zárják le az áramkört. Mindegyik századmilliméterben mért megmunkálási munka, és mindegyik csendesen ki tudja bontani a jó ülést, ha kicsúszik a tűréshatárból.
A gumi ugyanabba a beszélgetésbe tartozik. Az építőipari gépek parkológumija és gumibetétje alacsony kockázatú cikknek tűnik, de egy rossz keménységű betét vagy egy nem megfelelő kompressziós beállított elem megváltoztatja a mögötte lévő ülésfelületen látható erőt. Amikor egy szelep szakaszosan szivárog, gyakran az ülés az utolsó alkatrész, amelyik meghibásodik, és az első, amelyet hibáztatnak.
 Szárítódugattyú A szárítódugattyú a szárítórendszer kulcsfontosságú eleme, főként a levegő vagy folyadék áramlásának szabályozására és szabályozására szolgál a szárítási folyamat során. Általában telepítve van... Termék megtekintése →
Az olyan gyártók, mint a Yuyao Zhedong Automotive Parts Factory, amely ZEAST Autoparts néven kereskedik, pontosan erre a keverékre építették be szállítási pozíciójukat: 1988 szeptembere óta a fékszelepülés sorozatgyártása Yuyaoban, Zhejiangban, házon belüli formagyártó központtal, valamint hardver-, gumi- és ragasztóműhelyek támogatásával. A vállalat azt állítja, hogy a 2000-es évek eleje óta rendelkezik GB/T19001-2000idt és ISO9001:2000 tanúsítvánnyal, szállít ügyfeleit, köztük a FAW-t, a China Second Automobile-t, a Wanxiang Group-ot és számos regionális szelep- és fékgyártót, és több mint 30 országba exportál. A közzétett kapacitásadatok nem egyeznek – az egyik oldal több mint 5 millió szelepülékkészletet említ évente, míg a vállalati adattáblázat 10 000 000-et mutat –, és mindkettő vállalati kimutatás, nem pedig auditált szám.
A motorral végzett munkánál az ellenőrzőlista rövid marad: ellenőrizze az útmutatót, mielőtt bármit vágna, tartsa a kifutást 0,025 mm közelében, tartsa az érintkezőszalagot a motorgyártó tartományán belül, és távolítsa el a lehető legkevesebb anyagot. Bárki, aki mennyiségben szerzi be az üléseket, az ellenőrzőlista átkerül a szállítóhoz – az anyagminőség bizonyított melegkeménységgel, a szög- és szélességi tűréshatárokkal írásban egyeztetett, a kifutást ellenőrzéssel igazolják, nem pedig ígéretben, és a tétel nyomon követhetőségét, így egyetlen rossz tétel is visszatartható. A szelepülék egy kis alkatrész, amely túlméretezett a garanciális költségekre, és megérdemli, hogy így határozzuk meg.
Z E A S T
Hírek és Információk
